
Cámaras de vacío de semiconductores generales de alto y ultraalto vacío
Cumpliendo con los estándares HV y UHV, estas cámaras se someten a rigurosas pruebas de fugas de ...

Un investigador aprieta una brida CF, activa la bomba de respaldo y observa cómo el medidor de iones supera los 10⁻⁸ mbar. Luego se detiene. El sistema se mantiene en un vacío bajo, pero el rango de vacío ultra alto permanece fuera de su alcance. Este escenario se presenta en laboratorios y líneas de producción con más frecuencia de lo que la mayoría de los ingenieros quieren admitir, y en casi todos los casos, el culpable no es la bomba o el medidor, sino los componentes mismos.
Los sistemas de ultra alto vacío (UHV) exigen una mentalidad diferente a la de las configuraciones ordinarias de alto vacío. En el rango de presión inferior a 10⁻⁷ mbar, cada material, cada soldadura, cada junta y cada acabado superficial influye en la presión base alcanzable. Elegir lo correcto componentes de ultra alto vacío por lo tanto, no es una cuestión de preferencia: es la diferencia entre un sistema que alcanza los 10⁻¹⁰ mbar y uno que nunca sale del rango de 10⁻⁶.
Esta guía explica cómo funcionan los componentes de UHV, dónde ocurren las fallas y qué verificar antes de comprometerse con un proveedor.
UHV comienza donde la física ordinaria del vacío cambia de carácter. Por debajo de aproximadamente 10⁻⁷ mbar, el flujo de gas se vuelve molecular: las moléculas chocan con las paredes con mucha más frecuencia que entre sí. La desgasificación de las superficies supera la carga de aire original como fuente de gas dominante. Y las tasas de fuga que son irrelevantes a 10⁻⁵ mbar se vuelven catastróficas a 10⁻¹⁰ mbar.
Por este motivo, un componente auténticamente clasificado como UHV debe cumplir cuatro condiciones simultáneamente:
Estos cuatro criterios explican por qué una brida industrial estándar o una válvula de bola comercial no pueden simplemente "adaptarse" para el servicio UHV. La metalurgia, la geometría del sellado y el estado de la superficie interna difieren de los componentes convencionales.
La elección del material determina el límite de rendimiento teórico de un sistema UHV; El acabado de la superficie determina qué tan cerca se llega realmente a ese techo.
El acero inoxidable tipo 316L es el caballo de batalla de la construcción UHV. Su bajo contenido de carbono reduce la precipitación de carburo de cromo durante la soldadura y su estructura austenítica no sufre transiciones de fase magnética, una propiedad crítica cuando los componentes se ubican cerca de la óptica electrónica o de las trayectorias del haz. El titanio aparece donde importa el peso o la expansión térmica. El aluminio es aceptable para algunas cámaras UHV, particularmente las grandes, siempre que el tratamiento de la superficie sea apropiado.
La tasa de desgasificación escala con el área de superficie efectiva. Una superficie rugosa con Ra 3,2 µm atrapa vapor de agua e hidrocarburos de manera mucho más agresiva que una superficie electrophizada con Ra 0,4 µm. Para los niveles de vacío más altos, las superficies internas suelen ser:
Por este motivo, dos cámaras de idéntica geometría pueden tener presiones base completamente diferentes. El metal es el mismo; el trabajo de superficie no lo es.
Cada junta en un sistema UHV es una ruta potencial de fuga. Por lo tanto, la selección de bridas y juntas determina tanto el vacío alcanzable como la carga de mantenimiento del sistema.
Para presiones desde 10⁻⁷ hasta 10⁻¹² mbar, domina el sistema CF (ConFlat). Una junta CF utiliza un filo de cuchillo en cada cara de la brida que muerde una junta de metal blando (generalmente cobre libre de oxígeno o OFC plateado) formando un sello hermético. Debido a que no hay elastómero involucrado, las juntas CF se pueden hornear a 450 °C y mantienen la presión indefinidamente una vez que se aprietan correctamente.
Lo que separa una brida CF bien hecha de una mala no es la brida en bruto en sí, sino la geometría del filo de la cuchilla. La nitidez de los bordes, la uniformidad de la altura y la dureza de la superficie determinan si la junta se deforma consistentemente alrededor de toda la circunferencia. El mecanizado inconsistente aquí produce fugas que aparecen sólo después del ciclo térmico.
Para aplicaciones que exigen compatibilidad total con UHV, la opción práctica es un par de bridas CF certificadas: no giratorias para conexiones estructurales, giratorias cuando la alineación es difícil.
Las bridas KF (brida rápida) e ISO utilizan juntas tóricas de elastómero (generalmente Viton u otros compuestos de baja desgasificación) comprimidas entre anillos de centrado. Estos sistemas son convenientes, económicos y totalmente apropiados para alto vacío (10⁻³ a 10⁻⁷ mbar). Pero debido a que los elastómeros desgasifican, absorben agua y se degradan al hornearse, las juntas KF e ISO no pueden ofrecer las presiones base o las temperaturas de horneado que requiere el verdadero servicio UHV.
Dicho esto, las configuraciones híbridas son comunes en los sistemas UHV: juntas KF utilizadas en el lado de desbaste, juntas CF en el lado de alto vacío. Comprender los límites entre ellos es parte de una arquitectura de sistema competente.
En los sistemas KF e ISO, el anillo de centrado cumple una doble función. Centra las bridas, pero también lleva una o dos juntas tóricas. Un anillo con un durómetro de junta tórica incorrecto, una profundidad de ranura incorrecta o un diámetro interno incorrecto tendrá fugas al hornearse o vibrará suelto en los sistemas de bombeo. Se trata de piezas pequeñas con consecuencias de gran tamaño.
La cámara de vacío es el escenario en el que funcionan todos los demás componentes. Su diseño decide qué tan eficientemente funcionan las bombas, qué tan uniformemente se hornea el sistema y con qué facilidad se puede limpiar el interior.
Las soldaduras de penetración total no son negociables en UHV. Las soldaduras por puntos y las soldaduras parciales crean volúmenes muertos que se desgasifican lentamente durante días o semanas. Cada cordón de soldadura debe ser continuo, libre de porosidad e idealmente pulido suave en el lado de vacío para reducir la superficie.
La regla práctica: Si no puede inspeccionar una soldadura desde el lado del vacío, no puede confiar en ella en UHV.
La pasivación restaura la capa protectora de óxido. El electropulido va más allá: elimina una capa controlada de material y suaviza los picos microscópicos. Para las cámaras UHV utilizadas en aplicaciones de semiconductores o partículas, la electrophishing a Ra ≤ 0,4 µm con limpieza verificada es una práctica estándar.
Las cámaras destinadas al procesamiento de semiconductores de tercera generación, como los equipos de SiC, enfrentan limitaciones de material y limpieza aún más estrictas. La propia cámara se convierte en una variable de proceso.
 Cámaras de vacío para semiconductores HV/UHV con prueba de fugas de helio Estas cámaras están diseñadas para procesos de semiconductores exigentes, como la fabricación de SiC, con pruebas de fugas de helio que garantizan tasas de fuga ultrabajas. Su rigidez y mecanizado de precisión se adaptan a entornos de alto vacío donde la geometría de la cámara afecta directamente el rendimiento del sistema. Ver producto →
En el flujo molecular libre, la conductancia es puramente geométrica. Un puerto largo y estrecho que conecta una cámara a una bomba puede reducir la velocidad de bombeo efectiva 10 veces o más. Los diseñadores deben colocar los puertos de la bomba para minimizar la longitud del camino, evitar codos en ángulo recto siempre que sea posible y dimensionar todos los puertos suponiendo que la bomba sea tan efectiva como lo permita el camino.
Cada pieza móvil dentro o sobre un sistema UHV desafía la filosofía del sellado. Las válvulas deben aislar secciones sin introducir fuentes de desgasificación; Los pasamuros deben transmitir el movimiento al vacío sin fugas.
Tres familias de válvulas cubren la mayoría de los requisitos de UHV:
| Tipo de válvula | Mecanismo de sellado | Rango típico | Horneabilidad |
|---|---|---|---|
| Válvula de ángulo totalmente metálica | Junta de cobre comprimida por cuña. | HV a UHV | Hasta 300°C |
| Válvula de compuerta sellada con metal | Junta de metal, mecanismo de puerta corredera. | HV a UHV | Hasta 200°C |
| Válvula de fuelle neumática | Junta tórica de Viton o sello metálico, actuador de fuelle | HV, algunos modelos UHV | Depende del sello |
Para sistemas que deben aislar repetidamente una esclusa de carga o una cámara de proceso, una válvula de compuerta confiable totalmente metálica suele ser la única opción realista. Las válvulas selladas con elastómero eventualmente se aflojarán, absorberán el vapor de agua y arrastrarán la presión base hacia arriba.
Los pasamuros eléctricos en UHV suelen consistir en un conductor soldado en una cerámica aislante, que a su vez está soldada en una brida CF. Los pasamuros de ferrofluido ofrecen movimiento giratorio con fugas excepcionalmente bajas, pero requieren cuidado con la temperatura y los campos magnéticos. Se encuentran disponibles pasamuros mecánicos lineales y rotativos que utilizan juntas tóricas bombeadas diferencialmente, pero para el servicio UHV, se prefieren los diseños de fuelles soldados debido a que no tienen rutas de fuga dinámica.
Ninguna bomba cubre todo el rango de presión, desde la atmósfera hasta 10⁻¹⁰ mbar. Una práctica pila de bombeo UHV se basa en equipos por etapas, cada etapa salva la brecha de presión con la siguiente.
Las bombas de difusión de petróleo siguen siendo relevantes en los sistemas UHV que bombean grandes volúmenes o manejan cargas pesadas de gas. Su falta de piezas móviles y su alto rendimiento a bajas presiones los hacen útiles en entornos industriales y de investigación, siempre que exista una trampa de frío y una gestión cuidadosa del flujo posterior.
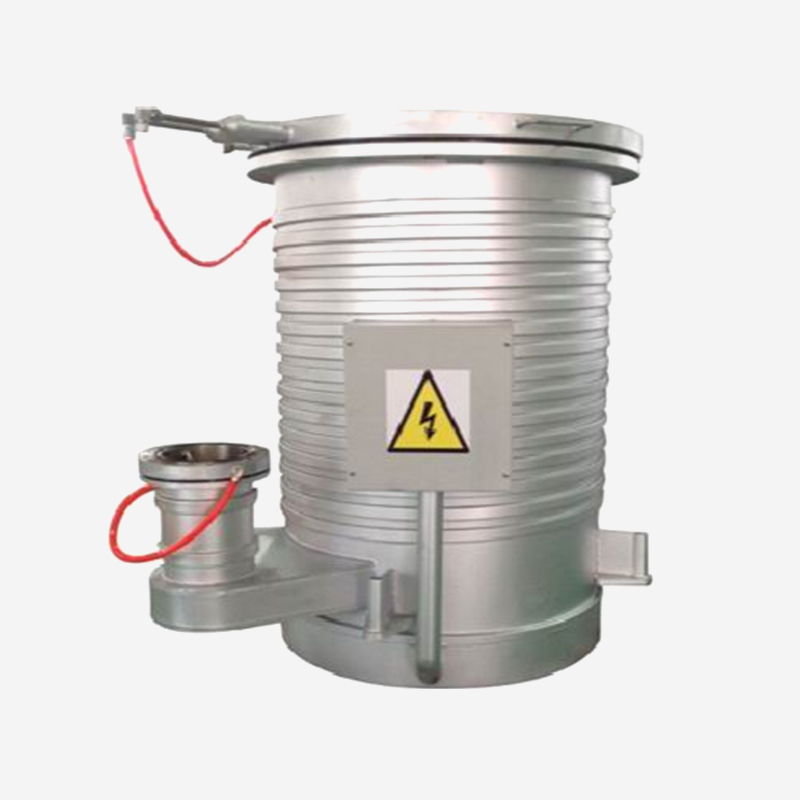
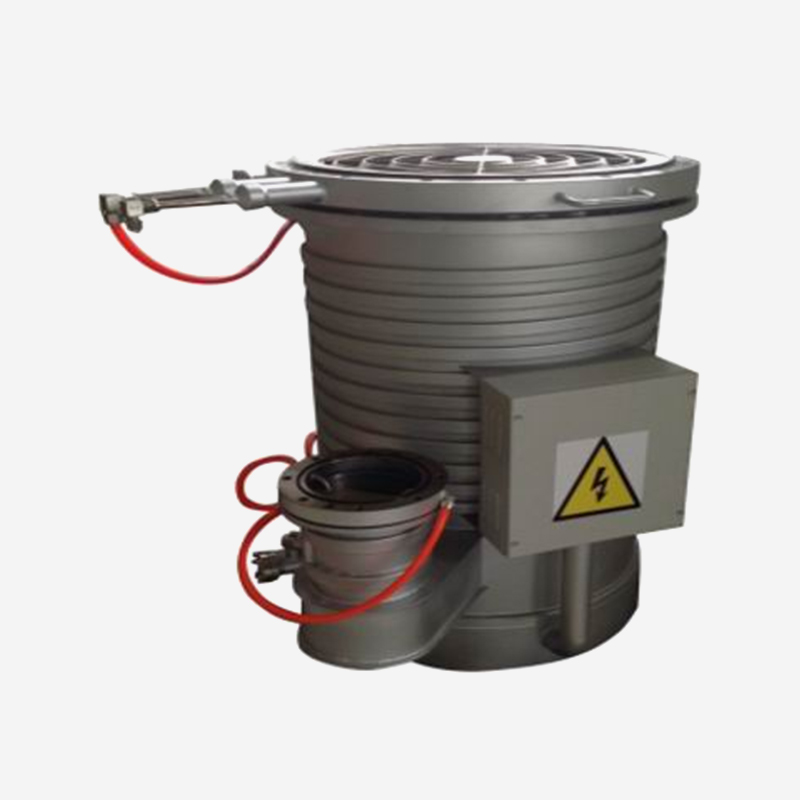
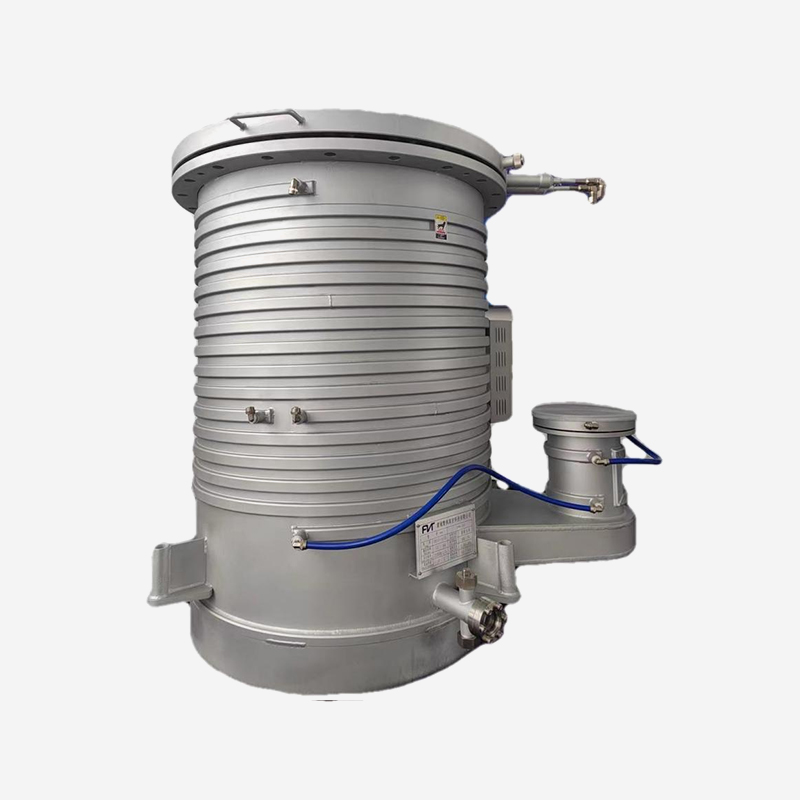
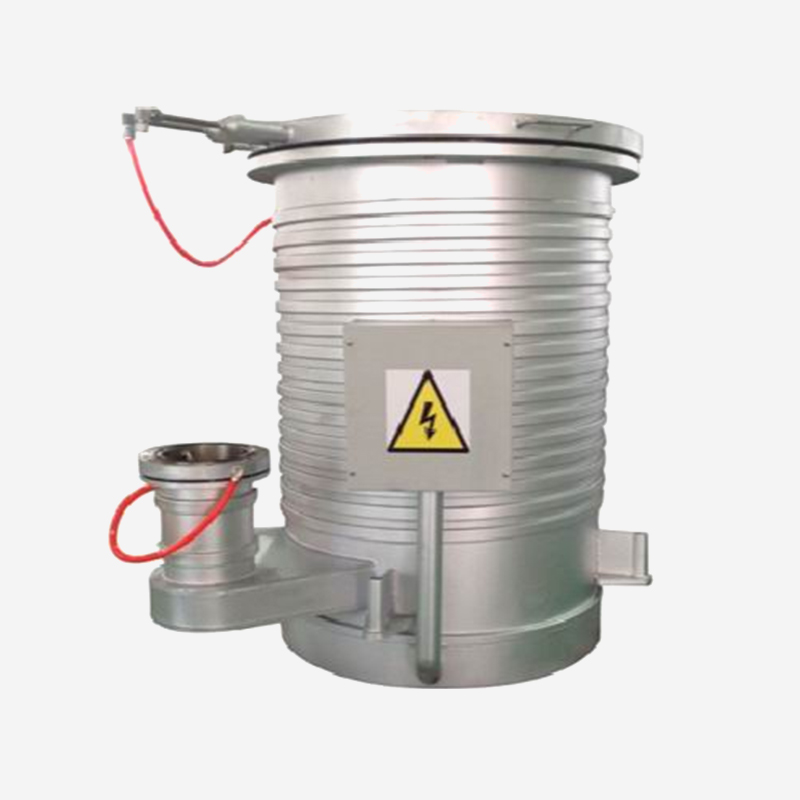 Bomba de difusión de aceite DPM-16 con alto rendimiento UHV Esta bomba maneja grandes cargas de gas en sistemas UHV sin piezas móviles, lo que la hace confiable para aplicaciones industriales y de investigación. Su refrigeración por agua forzada y su compatibilidad con trampa de frío ayudan a gestionar el backstream, que es fundamental para mantener la eficiencia general del sistema. Ver producto →
La bomba que lleva el sistema desde la atmósfera al alto vacío elimina el 99,99999% de todas las moléculas de gas. Si esa etapa es ineficiente, está contaminada o está estrangulada por una línea delantera obstruida, todo el sistema tendrá problemas independientemente de la calidad de los componentes UHV aguas abajo.
Ensamblar un sistema UHV con componentes premium no es el punto final: la verificación sí lo es. Dos procesos dominan la fase de puesta en servicio.
A temperatura ambiente, una superficie de acero inoxidable libera vapor de agua durante meses. El horneado a 150-250 °C acelera la desorción, eliminando la capa de agua en horas o días en lugar de meses. Los sistemas diseñados para 10⁻¹⁰ mbar simplemente no alcanzarán la presión objetivo sin un ciclo de horneado efectivo.
Este requisito tiene implicaciones prácticas para la selección de componentes. Cada brida, válvula, medidor y ventana de visualización debe tolerar ciclos térmicos repetidos sin degradarse. Esta es la verdadera razón por la que los sellos de elastómero fallan en los sistemas UHV: se carbonizan, desgasifican o pierden su cumplimiento después de algunos ciclos de horneado.
La detección de fugas mediante espectrómetro de masas utilizando helio es el estándar de oro para la verificación UHV. Un sistema bien construido debe demostrar una tasa de fuga de helio inferior a 10⁻¹⁰ mbar·L/s. Cualquier valor superior a 10⁻⁸ mbar·L/s indica una fuga real que debe encontrarse y repararse antes de que el sistema entre en servicio.
La calidad de los componentes varía drásticamente entre fabricantes. Dado que la mayoría de los componentes UHV se instalan dentro de conjuntos soldados o se esconden entre bridas, la mala calidad a menudo se pierde solo después de semanas de tiempo de puesta en servicio.
Estas preguntas son importantes porque el rendimiento del UHV no es visible en una hoja de datos. El mismo modelo de brida de diferentes fábricas puede diferir en la calidad del filo, la rugosidad interna y la disciplina de limpieza, lo que produce diferencias de órdenes de magnitud en la presión base.
Los proveedores que tienen una larga experiencia en mecanizado de precisión lo entienden. La disciplina necesaria para mantener tolerancias de 0,001 mm, gestionar la certificación de materiales y controlar el estado de la superficie se traslada directamente a la producción de componentes UHV. Esta es una de las razones por las que las piezas UHV más confiables a menudo provienen de fabricantes con raíces en la ingeniería de precisión en lugar de accesorios y plomería genéricos.
Los sistemas de ultra alto vacío premian la paciencia y castigan los atajos. Los componentes que seleccione determinan todos los resultados mensurables: presión base, tiempo de bombeo, tasa de fuga, estabilidad de horneado y costo de propiedad durante la vida útil del sistema.
Comience con los sellos y bridas, donde se originan la mayoría de las fallas. Luego observe la geometría de la cámara y las soldaduras, que deciden la desgasificación y la conductancia. Elija sus válvulas y pasamuros según los ciclos térmicos y la confiabilidad, no solo el precio de lista. Y verifique todo, porque en el vacío ultraalto las buenas intenciones no cuentan, pero sí las tasas de fuga medidas.
Los componentes de ultra alto vacío se fabrican para reducir las tasas de fuga, utilizan materiales con menor desgasificación, resisten temperaturas de horneado más altas y se limpian de manera más rigurosa que los componentes de alto vacío estándar. En la práctica, esto significa sellos metálicos, construcción soldada, integridad de fugas verificada y tratamientos superficiales controlados.
Las bridas KF se basan en juntas tóricas de elastómero que absorben el vapor de agua y se deterioran con el calor. No son aptos para el servicio UHV. Utilice bridas CF con juntas de cobre para conexiones UHV y reserve componentes KF para líneas de desbaste y otras secciones que no sean UHV.
Solicite certificados de materiales, registros de tratamiento de superficies, resultados de pruebas de fugas de helio y temperatura máxima de horneado. Un componente anunciado como "clasificado para vacío" no debe asumirse como seguro para UHV sin estas verificaciones.
El acero galvanizado, el hierro fundido, el aluminio poroso y la mayoría de los elastómeros estándar no deben usarse dentro de una cámara UHV. Las aleaciones con alto contenido de zinc, plomo o azufre también desgasifican excesivamente. El latón está en el límite y debe usarse solo en pequeñas cantidades con verificación.
Verifique tres áreas en orden: primero, para detectar fugas genuinas utilizando un detector de fugas de helio; segundo, por contaminación o horneado inadecuado; tercero, para una velocidad de bombeo efectiva en la cámara. En la práctica, la mayoría de las fallas de UHV se remontan a una brida o válvula, no a la bomba o al medidor.
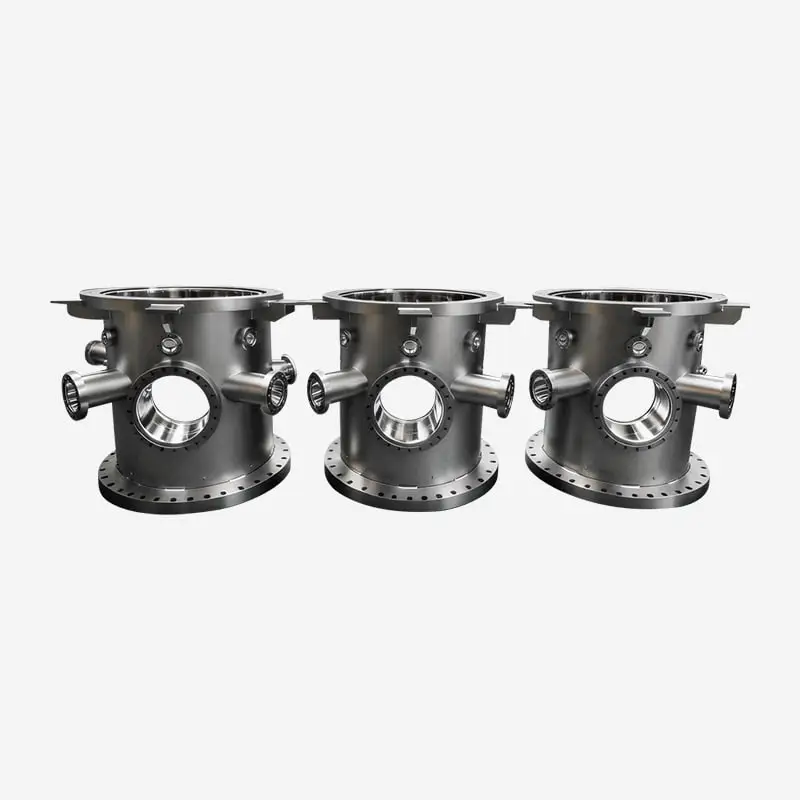
Cumpliendo con los estándares HV y UHV, estas cámaras se someten a rigurosas pruebas de fugas de ...
Para las aplicaciones de alta temperatura más exigentes, el carburo de silicio sinterizado supera...
Las cerámicas de carburo de silicio de alto rendimiento presentan una resistencia al desgaste y a...
¿Listos para innovar juntos? Póngase en contacto con nuestros expertos.
Contáctenos
Address: 288 Shande Road, ciudad de Shanyang, distrito de Jinshan, Shanghái, China TEL/WhatsApp:terminal móvil