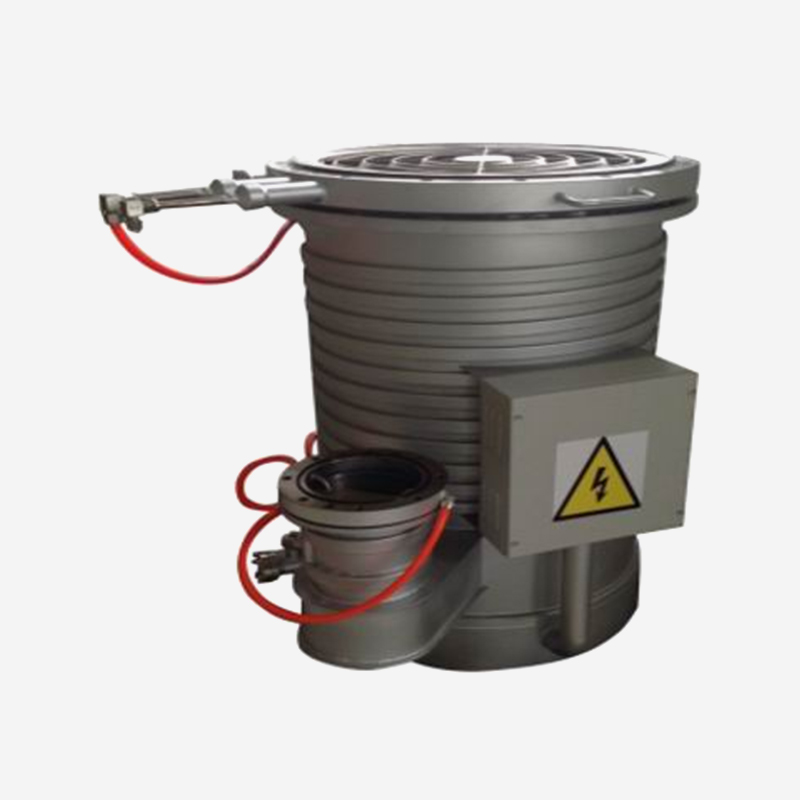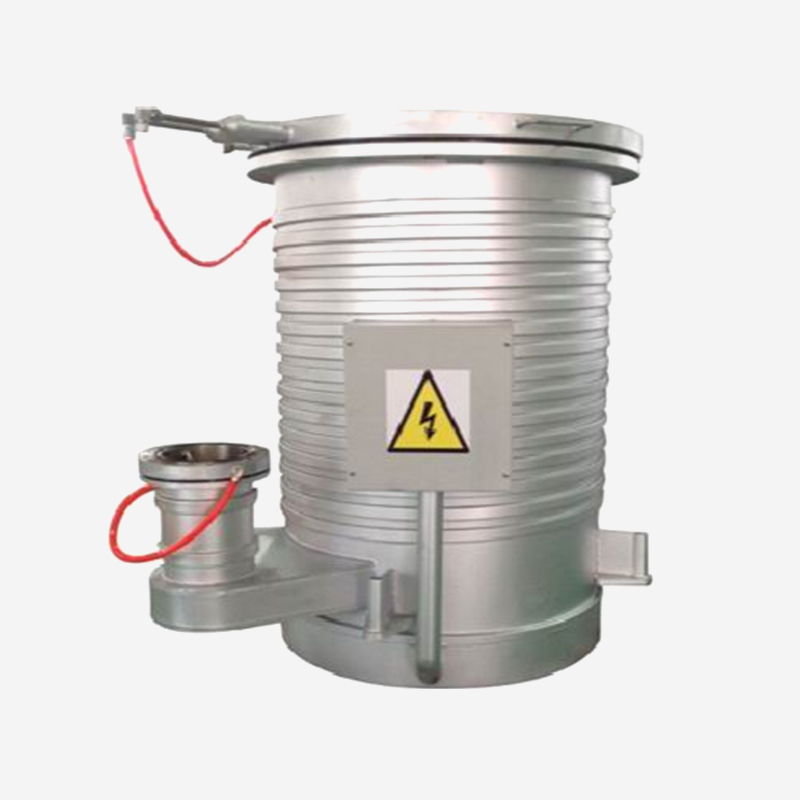

Cámaras de vacío de semiconductores generales de alto y ultraalto vacío
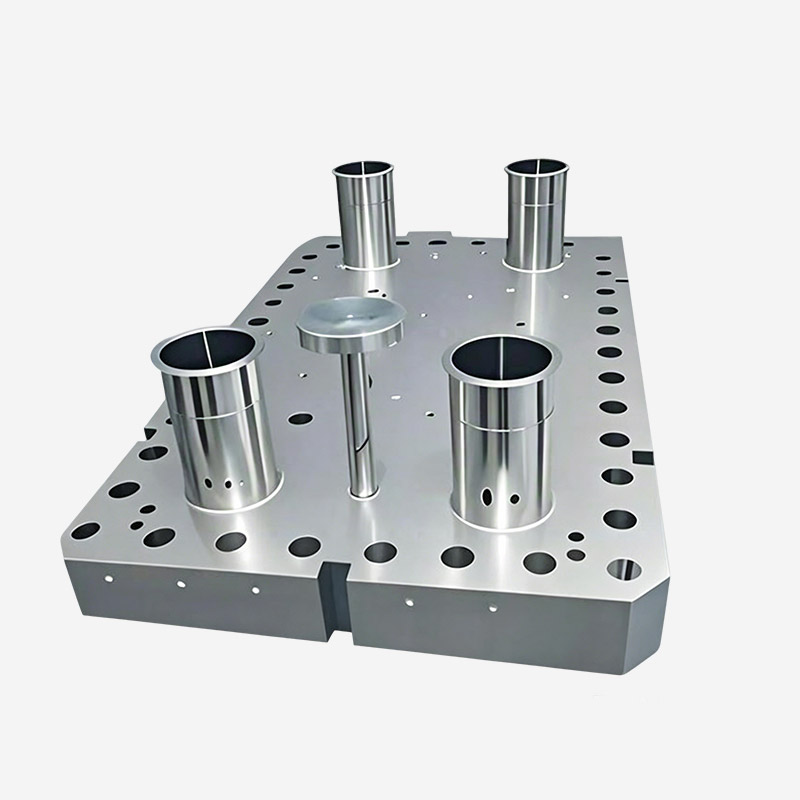
Cumpliendo con los estándares HV y UHV, estas cámaras se someten a rigurosas pruebas de fugas de ...

Cada sistema de vacío tiene una personalidad. Algunos mantienen la presión base rápidamente y permanecen estables durante semanas; otros parecen desarrollar una nueva fuga cada vez que se abre una brida. En la mayoría de los casos, la diferencia no es la bomba ni el controlador. Es la cámara de vacío: su geometría, su superficie interna y la forma en que fue soldada y limpiada.
Esta guía explica qué buscar al especificar, comprar o inspeccionar una cámara de vacío, desde la selección de materiales y el tratamiento de superficies hasta controles de calidad y evaluación de proveedores.
Una cámara de vacío es un recipiente sellado que permite que un proceso se ejecute a una presión inferior a la de la atmósfera circundante. Dependiendo de la aplicación, la cámara puede funcionar en vacío aproximado (por encima de 1 mbar), alto vacío (alrededor de 1 x 10^-3 mbar) o vacío ultraalto (por debajo de 1 x 10^-7 mbar). Cuanto menor sea la presión objetivo, más atención requiere cada detalle.
El diseño de la cámara determina tres cosas: qué tan rápido el sistema alcanza la presión objetivo, qué tan baja puede ser esa presión y qué tan estable permanece durante el proceso. Esos resultados dependen del material base, el acabado de la superficie interna, la cantidad y calidad de los sellos y la forma en que se montan los componentes internos. Una cámara con un acabado interno deficiente puede desgasificarse durante semanas; Es posible que una cámara con volúmenes atrapados nunca alcance la presión indicada en la hoja de datos.
La cámara también debe diseñarse para tener buena conductancia. Los puertos de la bomba deben ser grandes y los componentes internos no deben crear pasajes estrechos que ralenticen el flujo de gas.
El acero inoxidable es el material predeterminado para la mayoría de las cámaras de vacío alto y ultraalto. Grados como 304L o 316L proporcionan buena resistencia a la corrosión, baja desgasificación después del electropulido y propiedades mecánicas estables bajo ciclos térmicos. A menudo se elige el aluminio para cámaras grandes o piezas móviles porque es más ligero y tiene mejor conductividad térmica, pero su capa porosa de óxido debe controlarse cuidadosamente durante la fabricación. La siguiente tabla resume las opciones de materiales más comunes.
| Materiales | Uso típico | Ventaja clave | Limitación principal |
|---|---|---|---|
| Acero inoxidable 304/316L | Cámaras de alto vacío y UHV | Baja desgasificación, excelente soldabilidad | Más pesado que el aluminio |
| Aluminio 6061 | Grandes cámaras, sistemas de recubrimiento. | Ligero, buena conductividad térmica. | Necesita sellado de superficie especial |
| Cobre libre de oxígeno | Juntas y pasamuros | Tasas de fuga muy bajas con bridas CF | Caro, suave |
El acabado superficial no es cosmético. Para un alto vacío, suele ser suficiente una superficie limpia, tratada con chorro de arena o pasivada. Para un vacío ultraalto, el electropulido elimina microfisuras y partículas incrustadas que atrapan el gas y crean fugas virtuales. La limpieza debe realizarse con detergentes alcalinos, enjuagues con agua desionizada y, en su caso, un ciclo de horneado al vacío.
Cada soldadura es una fuente potencial de fugas virtuales y generación de partículas. Las soldaduras de penetración total, las soldaduras continuas en lugar de las soldaduras por puntos y los diseños que evitan grietas o bolsas ciegas reducen el riesgo. Después de soldar, se debe realizar una prueba de fugas de helio en la cámara, idealmente con el detector de fugas conectado a la cámara y rociando helio en el exterior de cada junta.
La elección del estándar de brida afecta la estanqueidad, la facilidad de montaje y el mantenimiento a largo plazo. Las bridas KF e ISO son prácticas para sistemas de alto vacío y rugosos porque son rápidas de ensamblar; Las bridas CF con juntas metálicas son comunes en aplicaciones UHV porque pueden hornearse y lograr tasas de fuga extremadamente bajas. Las ventanas de visualización, los conductos eléctricos y las entradas de gas deben diseñarse de modo que sus materiales tengan una expansión térmica compatible y no liberen gases.
Cada cámara debe soportar la presión atmosférica sin deformación permanente. Por lo tanto, el espesor de la pared, las nervaduras de refuerzo y la ubicación de los puertos son decisiones estructurales. Al mismo tiempo, el tamaño del puerto y la geometría interna establecen la velocidad de bombeo efectiva. Una cámara grande con una salida pequeña bombeará lentamente sin importar cuán potente sea la bomba de vacío.
El mejor diseño de cámara de vacío falla si no se puede mecanizar con las tolerancias requeridas. Las caras de las bridas deben permanecer planas y paralelas, las ranuras de las juntas tóricas deben estar dentro de unas pocas centésimas de milímetro y los patrones de pernos deben alinearse con los accesorios correspondientes. En la práctica, esto significa que el fabricante de cámaras debe tener capacidad interna de mecanizado, inspección y tratamiento de superficies en lugar de depender de subcontratistas independientes.
En nuestras instalaciones, combinamos mecanizado de precisión de 0,001 mm con piezas que van desde 0,1 gramos hasta 150 toneladas, por lo que podemos producir de todo, desde pequeños componentes CF hasta grandes cámaras de recubrimiento. Para conocer más de cerca los procesos de precisión detrás de los componentes de la cámara, consulte nuestra guía sobre cómo Se fabrican piezas mecanizadas con precisión. .
No confíe únicamente en la palabra del proveedor de cámaras de vacío. Solicite el informe de prueba de fugas de helio, el certificado de material y el registro de inspección dimensional antes de programar la instalación.
Como mínimo, el proveedor debería poder proporcionar:
Los procesos de semiconductores, como la pulverización catódica, el grabado y la deposición química de vapor, requieren entornos estables de alto o ultra alto vacío. el cámara de vacío Debe resistir la generación de partículas, tolerar gases reactivos y mantener superficies limpias entre ejecuciones de proceso. Para materiales semiconductores de tercera generación, como el carburo de silicio, la cámara a menudo debe funcionar con componentes de alta temperatura y piezas cerámicas especializadas. Es por eso que fabricamos cámaras semiconductoras dedicadas de alto y ultra alto vacío con geometría interna y calidad de soldadura estrictamente controladas.
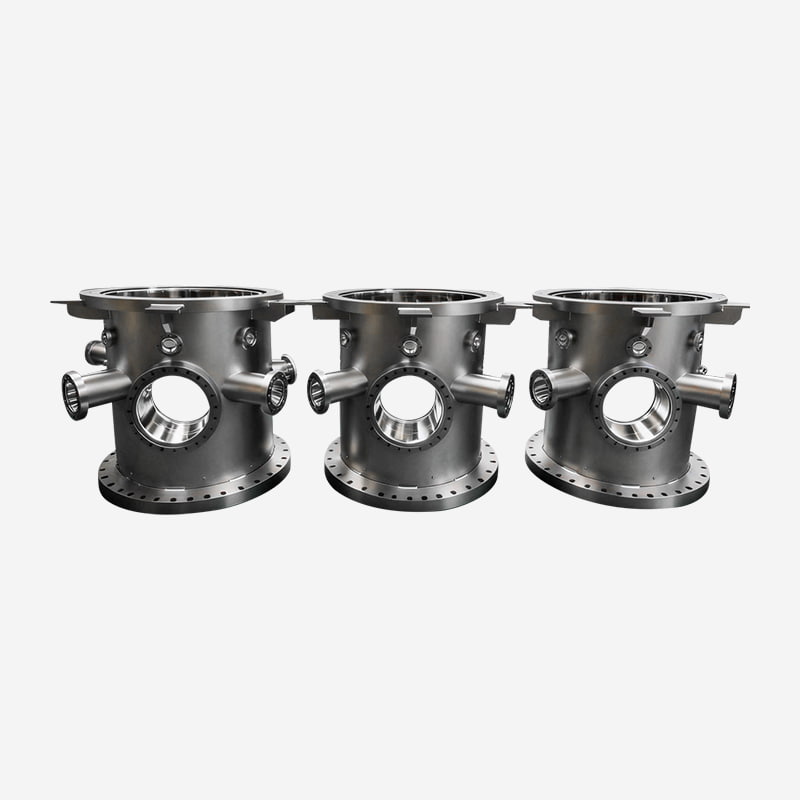 Cámaras de vacío de semiconductores de alto y ultraalto vacío Estas cámaras están diseñadas para entornos HV/UHV estables en el procesamiento de semiconductores, con geometría controlada y pruebas de fugas. Considérelos allí donde los gases reactivos y los componentes de alta temperatura exigen un rendimiento de vacío limpio y confiable. Ver producto →
Los sistemas de recubrimiento utilizan cámaras con grandes volúmenes internos, múltiples puertos de acceso y, a menudo, accesorios especializados para procesamiento rollo a rollo o en línea. El cuerpo de la cámara debe proporcionar rigidez estructural bajo carga de vacío manteniendo al mismo tiempo las superficies internas compatibles con la película depositada. Para las líneas de recubrimiento continuo, la longitud de la cámara y la disposición del puerto generalmente se personalizan según el proceso. Nuestras cámaras de recubrimiento de línea continua están construidas para este requisito.
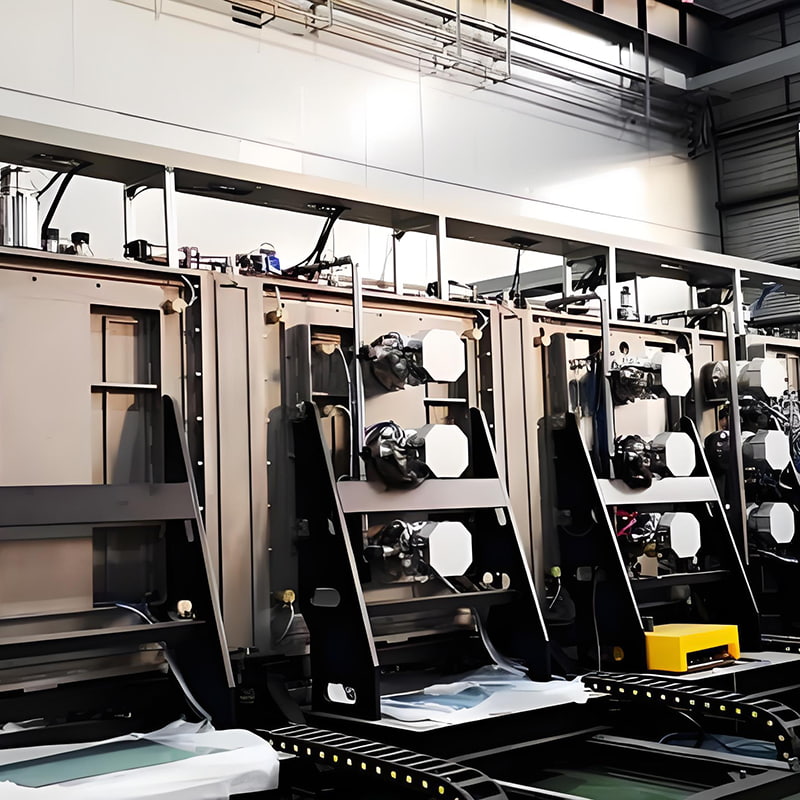 Cámaras de recubrimiento en línea continua para producción en línea Diseñado para sistemas de recubrimiento de gran volumen con diseños de puertos personalizados y estructuras de vacío rígidas. Admiten procesamiento rollo a rollo o en línea, lo que los hace relevantes para aplicaciones de recubrimiento continuo de alto rendimiento y deposición multicapa. Ver producto →
Las cámaras de vacío también se utilizan en la producción de hidrógeno, pruebas de componentes de pilas de combustible y líneas de secado o llenado de baterías de litio. Estas aplicaciones suelen combinar control de la humedad, integridad del vacío y requisitos de seguridad. Una cámara con un acabado superficial incorrecto puede atrapar humedad y forzar ciclos de bombeo más prolongados, lo que reduce directamente el rendimiento. Nuestras cámaras de baterías de litio y energía de hidrógeno abordan ese problema con superficies internas controladas y costuras de soldadura a prueba de fugas.
 Cámaras de Vacío para Procesos de Energía de Hidrógeno y Baterías de Litio Estas cámaras abordan el control de la humedad y la integridad del vacío en la producción de hidrógeno, las pruebas de pilas de combustible y el secado o llenado de baterías. Las superficies internas controladas y las soldaduras a prueba de fugas ayudan a acortar los ciclos de bombeo y mejorar la seguridad del proceso. Ver producto →
Otras aplicaciones, incluida la simulación aeroespacial, el recubrimiento óptico y el procesamiento de fibra óptica, imponen sus propias limitaciones, como grandes dimensiones generales o requisitos especiales de ventanas de visualización.
Un proveedor confiable no sólo debe dibujar la cámara y soldarla; También deberían ayudarle a elegir el material, las bridas, el tratamiento interno y el plan de pruebas adecuados. Según nuestra experiencia, las siguientes preguntas reducen rápidamente la lista:
en SUNFUN , hemos seguido este enfoque desde 1986, combinando la fabricación de equipos de vacío con mecanizado de precisión y fabricación de piezas grandes. Esa combinación mantiene las tolerancias bajo control desde el primer corte hasta la prueba de fuga final.
Para alto vacío y UHV, el acero inoxidable 304L o 316L suele ser la opción más segura debido a su baja desgasificación y buena soldabilidad. El aluminio es una alternativa práctica para cámaras grandes o sensibles al peso, pero requiere una preparación de la superficie más cuidadosa.
Una superficie rugosa atrapa moléculas de gas y residuos de proceso. Las superficies electropulidas o pasivadas adecuadamente liberan gas más rápidamente, acortan el tiempo de bombeo y reducen la contaminación por partículas en procesos sensibles.
Sí. La geometría, el número y tipo de puertos, el material, el tratamiento de la superficie y los requisitos de prueba se pueden adaptar al proceso. Proporcione a su proveedor el rango de presión de trabajo, los tipos de gas, el rango de temperatura y el tiempo de ciclo esperado.
Solicite un informe de inspección dimensional, certificados de materiales, resultados de pruebas de fugas de helio y un registro de limpieza. Si la cámara incluye soldadura, solicite también registros de inspección de soldadura.
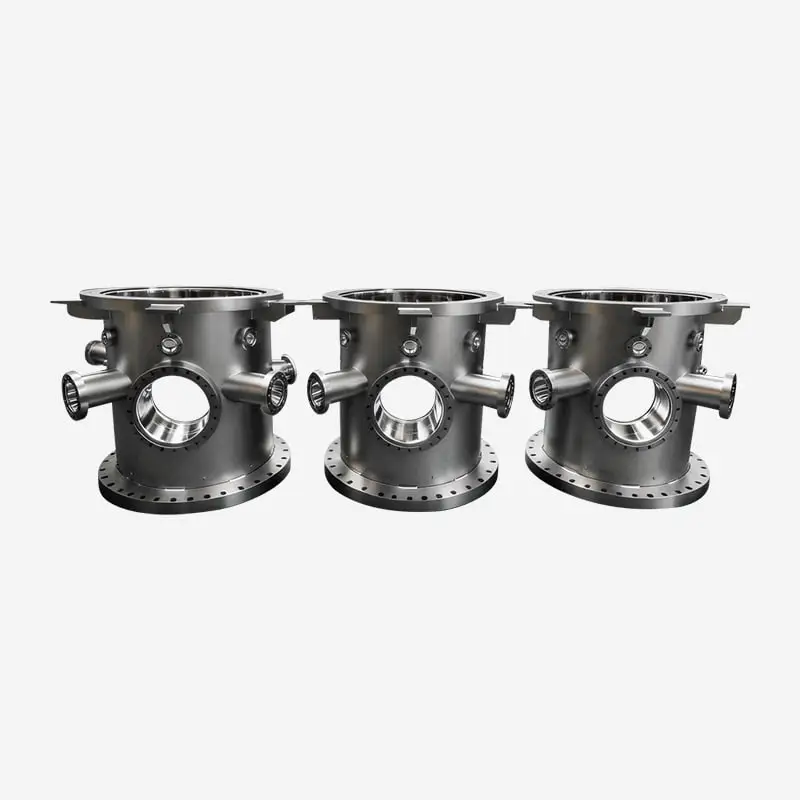
Cumpliendo con los estándares HV y UHV, estas cámaras se someten a rigurosas pruebas de fugas de ...
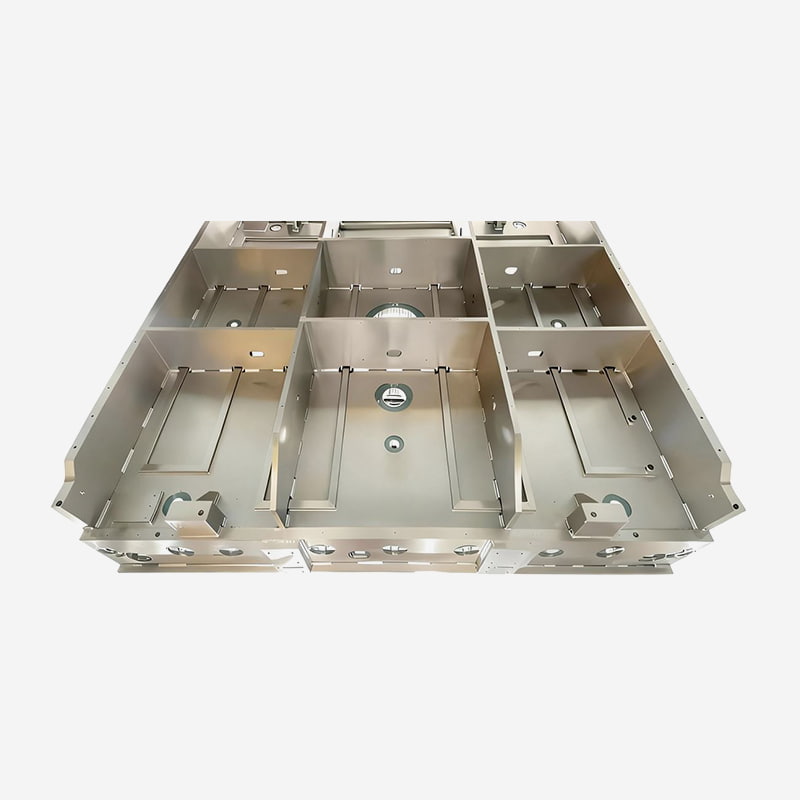
Diseñadas para procesos ALD, CVD y PVD, estas cámaras presentan una integridad de sellado superio...
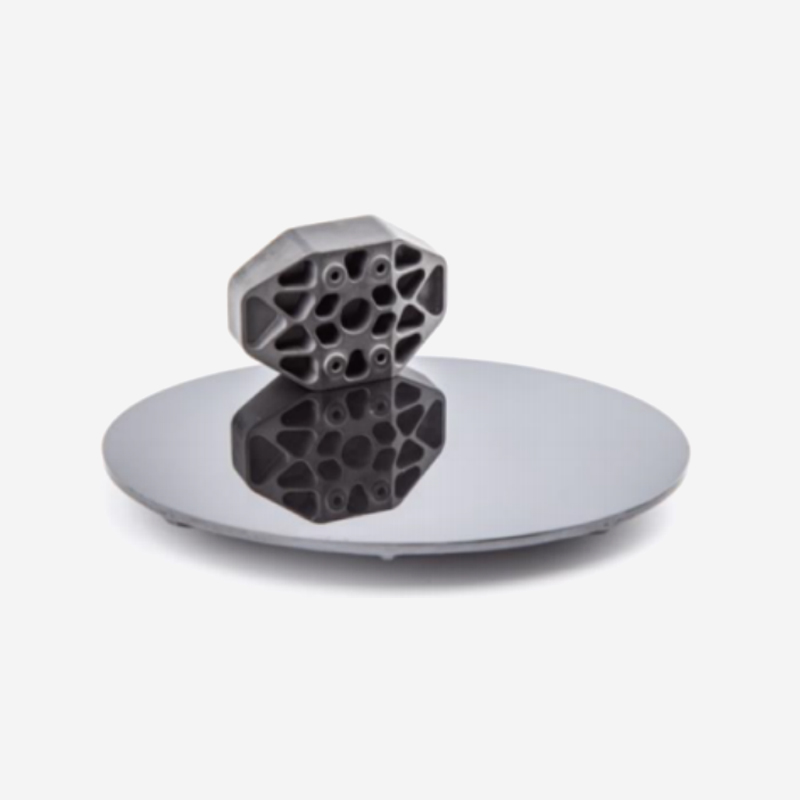
El carburo de silicio presenta una porosidad extremadamente baja, una microestructura uniforme y ...
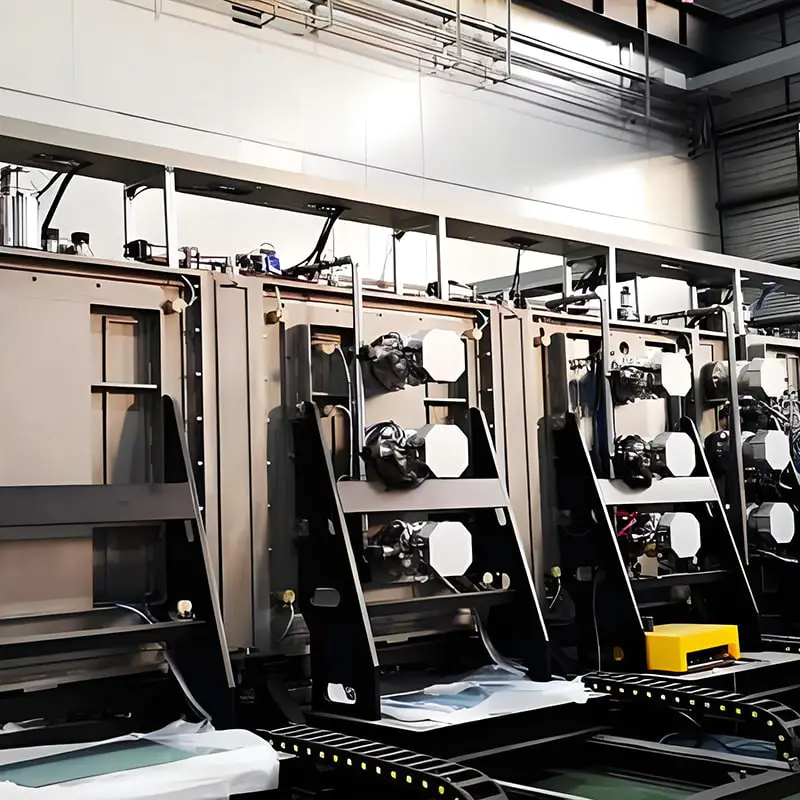
Diseñado para producción en línea de gran volumen, que admite un flujo continuo de materiales y u...
¿Listos para innovar juntos? Póngase en contacto con nuestros expertos.
Contáctenos
Address: 288 Shande Road, ciudad de Shanyang, distrito de Jinshan, Shanghái, China TEL/WhatsApp:terminal móvil