
Cámaras de vacío de semiconductores generales de alto y ultraalto vacío
Cumpliendo con los estándares HV y UHV, estas cámaras se someten a rigurosas pruebas de fugas de ...

Un fabricante de dispositivos médicos en Minnesota enfrentaba una escasez crítica de componentes de instrumentos quirúrgicos. Las piezas requerían tolerancias de ±5 micras en diámetros críticos, con geometrías internas complejas y un acabado superficial de Ra 0,4. Trabajando con un socio de mecanizado de precisión, el equipo de ingeniería trazó un proceso de fabricación completo (desde la inspección de la materia prima hasta la pasivación final) y entregó 5000 piezas en seis semanas, todas cumpliendo con las especificaciones. Ese resultado no fue suerte; fue el resultado de un flujo de trabajo de fabricación disciplinado y bien comprendido.
Las piezas mecanizadas de precisión son los componentes básicos de la industria moderna. Desde instrumentos quirúrgicos y trenes de aterrizaje de aviones hasta componentes de motores de automóviles y equipos semiconductores, estas piezas permiten el rendimiento y la confiabilidad de innumerables productos. Pero, ¿cómo se hacen realmente? Esta guía proporciona una descripción completa, paso a paso, de la mecanizado de precisión proceso, que abarca todo, desde el diseño y la selección de materiales hasta la inspección y el acabado de superficies. Ya sea que sea nuevo en la fabricación o un profesional experimentado en adquisiciones, este recurso profundizará su comprensión de lo que se necesita para producir componentes de alta calidad y con tolerancias estrictas.
Cada pieza mecanizada con precisión comienza como una idea, pero esa idea debe traducirse en un diseño fabricable. Aquí es donde entra en juego el diseño para la capacidad de fabricación. Los ingenieros trabajan en estrecha colaboración con los maquinistas para revisar la geometría de la pieza, identificar desafíos potenciales y optimizar el diseño para la producción. Características como esquinas internas afiladas, ranuras profundas y estrechas y paredes delgadas pueden ser difíciles o costosas de mecanizar, por lo que a menudo se rediseñan para que sean más fáciles de fabricar.
Durante esta fase, el equipo de diseño especifica las dimensiones críticas, las tolerancias y los requisitos de acabado superficial. También seleccionan el material en función de los requisitos funcionales de la pieza, el entorno operativo y las limitaciones de costos. Una revisión DFM bien ejecutada puede reducir los costos de mecanizado entre un 20 y un 30 por ciento y evitar costosas sorpresas durante la producción. El resultado de esta etapa es un dibujo de ingeniería completo y un modelo sólido 3D que sirve como definición maestra para el resto del proceso.
Una vez finalizado el diseño, el siguiente paso es seleccionar el material adecuado. La elección del material afecta la maquinabilidad, la vida útil de la herramienta, la resistencia de la pieza, el peso y el costo. Los materiales comunes para el mecanizado de precisión incluyen aleaciones de aluminio, aceros inoxidables, titanio, latón, cobre y plásticos de ingeniería. Para aplicaciones exigentes se utilizan materiales como Inconel, Monel y otras superaleaciones.
La adquisición de materiales implica obtener materias primas certificadas de proveedores aprobados. Cada lote entrante se inspecciona para verificar su composición química y propiedades mecánicas, asegurando que cumpla con las especificaciones requeridas para la pieza. La trazabilidad es fundamental, especialmente en industrias reguladas como la aeroespacial y de dispositivos médicos, donde la certificación de materiales debe mantenerse a lo largo de toda la cadena de suministro.
Selección de materiales por industria.
La selección de materiales varía significativamente según la industria, impulsada por los requisitos de resistencia, la resistencia a la corrosión y las consideraciones de costos.
Con el material seleccionado, el proceso de fabricación pasa a la programación CNC. Aquí es donde el modelo digital se traduce en instrucciones de máquina que guían las herramientas de corte a lo largo de trayectorias precisas para eliminar material y crear la geometría deseada. Los programadores expertos utilizan software de fabricación asistido por computadora para generar trayectorias de herramientas, considerando factores como la velocidad de corte, la velocidad de avance, la profundidad de corte y el compromiso de la herramienta.
La optimización de la trayectoria es un paso crítico que equilibra el tiempo de mecanizado, la vida útil de la herramienta y el acabado superficial. El software CAM avanzado puede simular todo el proceso de mecanizado, detectando posibles colisiones, verificando la holgura de la herramienta y prediciendo la calidad de la superficie antes de cortar cualquier metal. Esta verificación virtual reduce el riesgo de errores costosos y permite a los programadores ajustar el proceso para lograr la máxima eficiencia.
Comparación de eficiencia de trayectoria de herramienta
La eficiencia representa la tasa de eliminación de material en relación con el máximo teórico. Las estrategias avanzadas de trayectorias de herramientas mejoran significativamente la productividad.
Antes de comenzar a cortar, la pieza de trabajo debe estar firmemente sujeta en la máquina. La sujeción de piezas es el proceso de sujetar, fijar o asegurar de otro modo la materia prima para que permanezca estable durante el mecanizado. Una sujeción adecuada del material es esencial para mantener la precisión, prevenir vibraciones y garantizar la seguridad del operador. Los métodos comunes de sujeción de piezas incluyen prensas, mandriles, pinzas y accesorios diseñados a medida.
Para piezas complejas, a menudo se requieren accesorios personalizados para mantener la pieza en una orientación específica, acceder a funciones difíciles de alcanzar y minimizar la deflexión durante el corte. El diseño de accesorios es una habilidad especializada que requiere una comprensión de las fuerzas de mecanizado, la geometría de las piezas y los volúmenes de producción. Un dispositivo bien diseñado reduce el tiempo de configuración, mejora la repetibilidad y permite una calidad constante entre piezas.
Con el programa escrito y el dispositivo listo, puede comenzar el mecanizado real. Aquí es donde realmente importa la precisión y confiabilidad del equipo.
El núcleo del proceso de fabricación de precisión es la propia operación de mecanizado. Esto implica el uso de fresadoras CNC, tornos u otras máquinas herramienta para eliminar material de la pieza de trabajo de acuerdo con las trayectorias programadas. Las operaciones de mecanizado generalmente se realizan en etapas, comenzando con el desbaste para eliminar rápidamente la mayor parte del material, seguido de pasadas de semiacabado y acabado para lograr las dimensiones finales y el acabado superficial.
El fresado CNC es uno de los procesos más comunes y utiliza herramientas de corte giratorias para eliminar material de una pieza de trabajo estacionaria. El torneado CNC, por otro lado, gira la pieza de trabajo mientras una herramienta de corte estacionaria retira el material. Ambos procesos se pueden realizar en máquinas de 3, 4 o 5 ejes, con ejes adicionales que permiten geometrías más complejas y reducen la cantidad de configuraciones requeridas. Durante todo el proceso de mecanizado, se aplica refrigerante para controlar la temperatura, lubricar la interfaz de corte y eliminar las virutas. Avanzado mecanizado de precisión Los sistemas integran estos procesos con monitoreo en tiempo real para garantizar una calidad constante en cada ejecución de producción.
Desglose típico del tiempo de mecanizado
Distribución del tiempo para un trabajo típico de mecanizado de precisión. La configuración y la inspección representan una parte importante del tiempo total del ciclo.
El control de calidad no es una ocurrencia tardía en el mecanizado de precisión: está integrado en cada paso del proceso. La inspección durante el proceso implica medir piezas en varias etapas de producción para verificar que las dimensiones se mantengan dentro de la tolerancia. Esto se puede hacer utilizando herramientas manuales como micrómetros y calibradores, o instrumentos más avanzados como máquinas de medición de coordenadas y comparadores ópticos.
El control estadístico de procesos se utiliza a menudo para monitorear tendencias y detectar cambios en el proceso antes de que las piezas salgan de la tolerancia. Al realizar un seguimiento de las dimensiones clave y calcular índices de capacidad, los fabricantes pueden garantizar que el proceso sea estable y capaz de cumplir con las especificaciones requeridas. Si se detecta una desviación, el proceso se puede ajustar en tiempo real para corregir el problema, evitando desperdicios y retrabajos.
Una vez que la pieza ha sido mecanizada hasta sus dimensiones finales, a menudo se somete a un acabado superficial y a operaciones secundarias para lograr la apariencia, resistencia a la corrosión o propiedades funcionales requeridas. Los procesos de acabado comunes incluyen anodizado, enchapado, pintura, recubrimiento en polvo y pasivación. Estos tratamientos protegen la pieza de la degradación ambiental y también pueden mejorar su atractivo estético.
Las operaciones secundarias pueden incluir tratamiento térmico para alterar las propiedades mecánicas del material, soldadura o ensamblaje para combinar múltiples componentes y pruebas no destructivas para verificar la integridad de la pieza. Para piezas que requieren superficies extremadamente lisas, se pueden emplear procesos como bruñido, lapeado o pulido.
Procesos de acabado de superficies.
Operaciones secundarias
Antes de enviar la pieza al cliente, debe pasar una inspección final exhaustiva. Esto implica verificar todas las dimensiones críticas con el dibujo de ingeniería, verificar el acabado de la superficie y confirmar que se cumplan los requisitos especiales. Para las industrias reguladas, a menudo se requiere un informe de inspección del primer artículo, que documenta cada dimensión y característica de la primera pieza de producción.
La trazabilidad también es un componente clave de la inspección final. Las certificaciones de materiales, los registros de procesos y los resultados de las inspecciones se compilan en un paquete de documentación de calidad que acompaña al envío. Este paquete brinda al cliente la confianza de que la pieza ha sido fabricada según los estándares requeridos y permite una trazabilidad completa en caso de cualquier problema de calidad.
El último paso en el proceso de mecanizado de precisión es el embalaje y la logística. Las piezas deben embalarse cuidadosamente para evitar daños durante el transporte, especialmente si tienen características delicadas o superficies críticas. A menudo se utilizan tratamientos anticorrosión, desecantes y embalajes acolchados para proteger las piezas durante el transporte.
La planificación logística garantiza que las piezas se entreguen al cliente a tiempo y en la cantidad correcta. Esto puede implicar la coordinación con transportistas, agentes de aduanas y equipos de almacén para garantizar que la cadena de suministro funcione sin problemas.
| etapa | Actividades clave | Duración típica |
| Diseño y DFM | Revisión de diseño, selección de materiales. | 1-3 semanas |
| Programación y configuración | Programación CAM, diseño de luminarias. | 1-5 días |
| Mecanizado | Desbaste, finishing operations | Varía por parte |
| Inspección | Inspección en proceso y final. | 1-3 horas |
| Acabado | Anodizado, enchapado, tratamiento térmico. | 1-5 días |
| Embalaje y envío | Embalaje protector, logística. | 1-3 días |
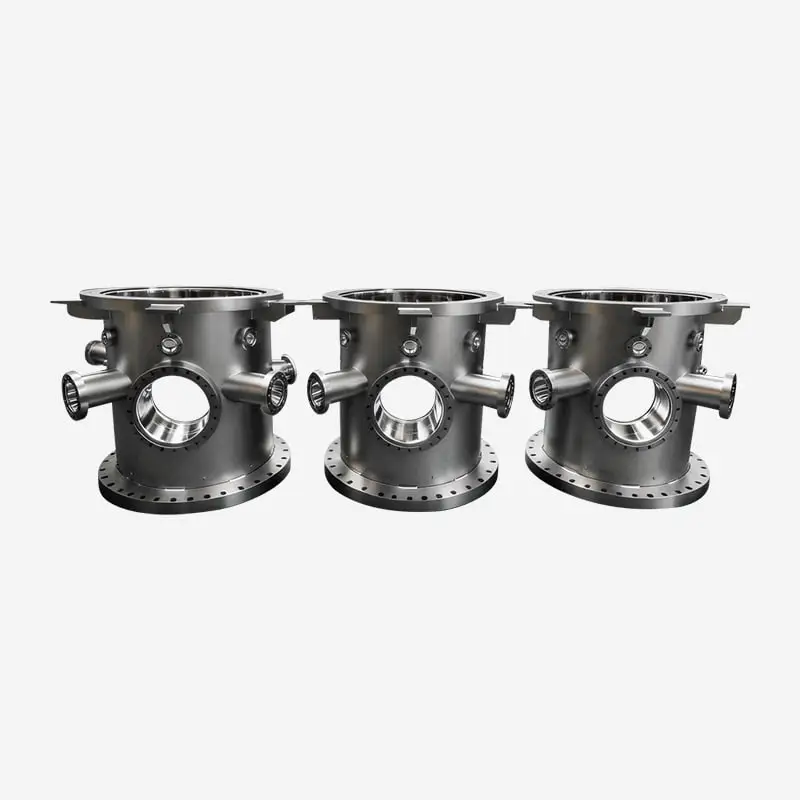
Cumpliendo con los estándares HV y UHV, estas cámaras se someten a rigurosas pruebas de fugas de ...
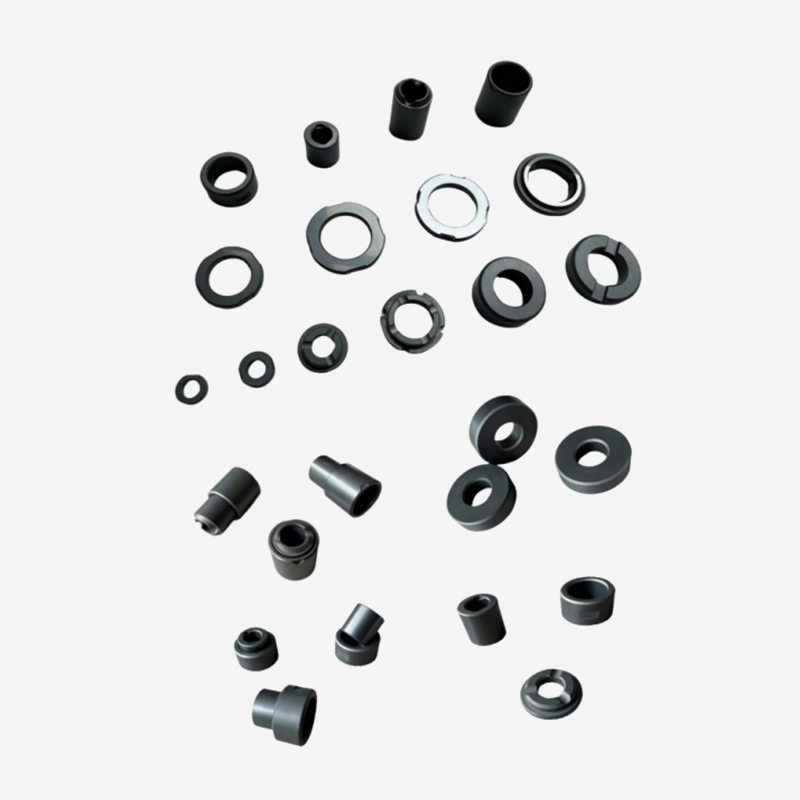
Las cerámicas de carburo de silicio de alto rendimiento presentan una resistencia al desgaste y a...
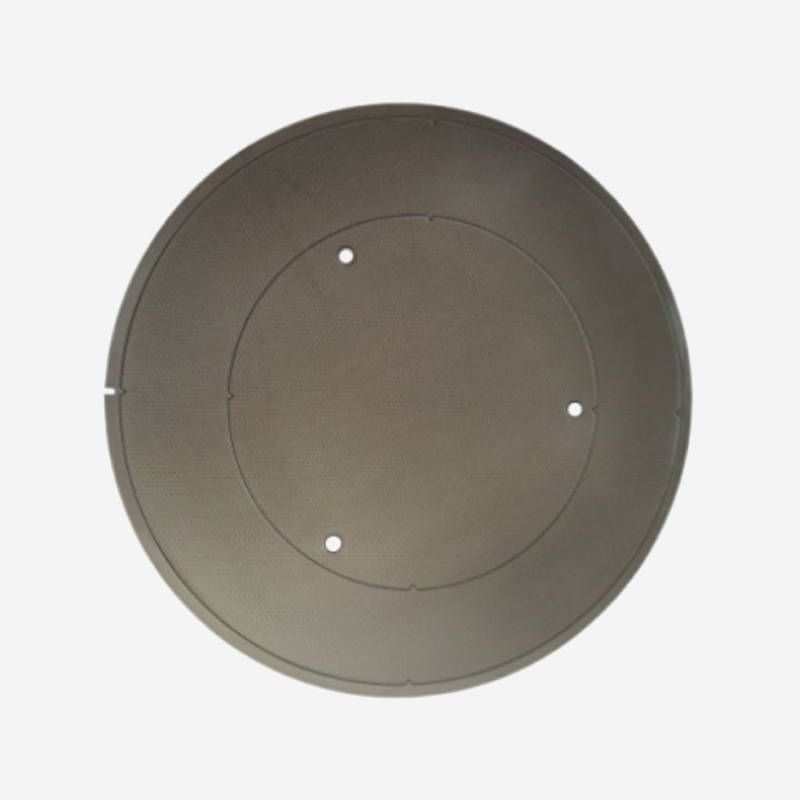
El carburo de silicio tiene un coeficiente de expansión térmica que coincide con el del silicio y...
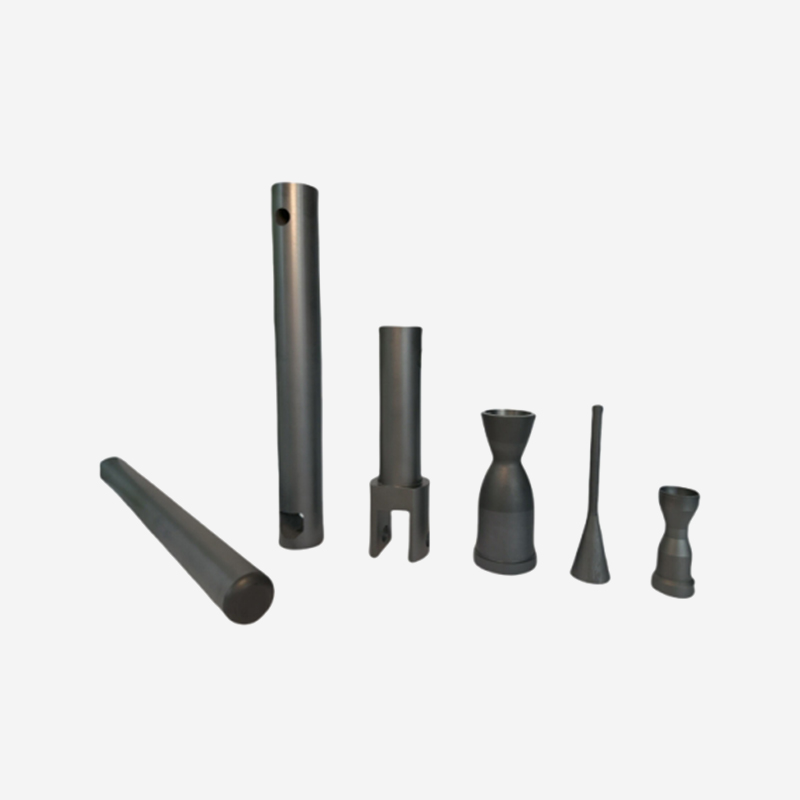
Para las aplicaciones de alta temperatura más exigentes, el carburo de silicio sinterizado supera...
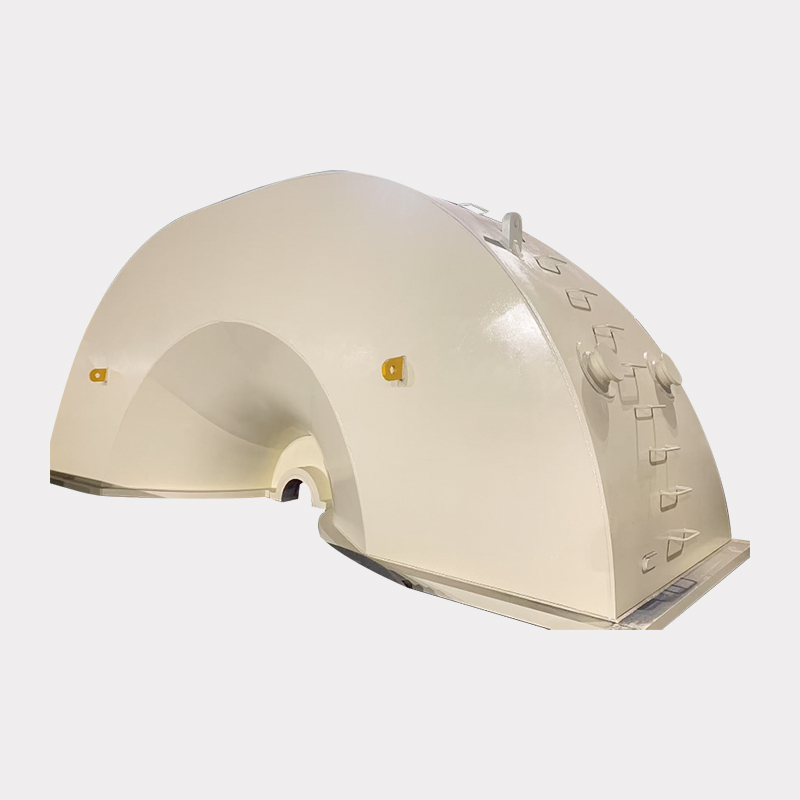
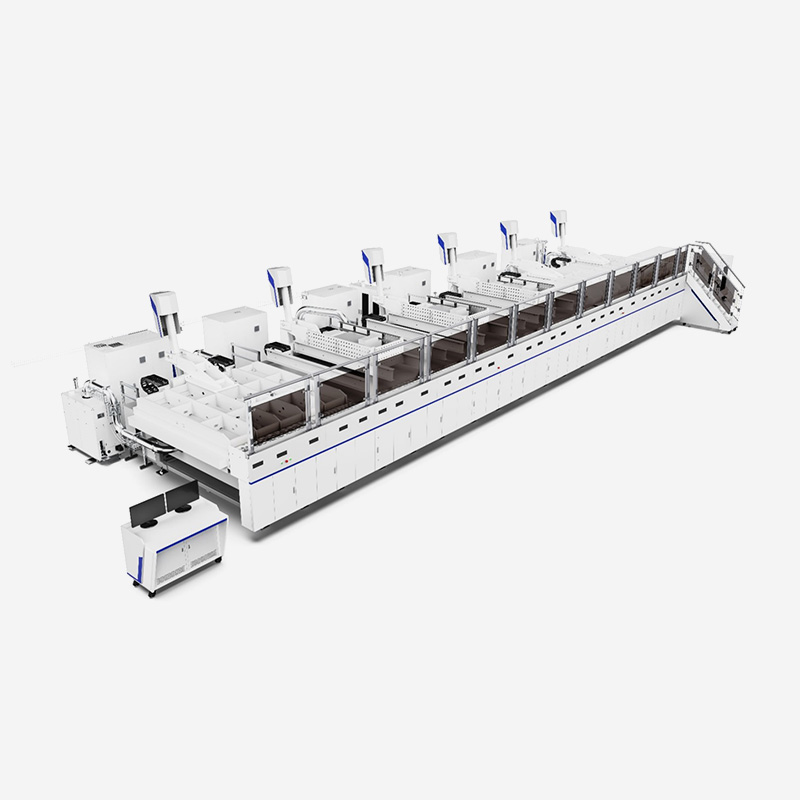
Parte superior: largo 9200 mm, ancho 3010 mm, alto 3650 mm. Peso 28500Kg Parte inferior: largo...
¿Listos para innovar juntos? Póngase en contacto con nuestros expertos.
Contáctenos
Address: 288 Shande Road, ciudad de Shanyang, distrito de Jinshan, Shanghái, China TEL/WhatsApp:terminal móvil