
Armadura antibalas de carburo de silicio
El material de carburo de silicio posee propiedades sobresalientes que son particularmente adecua...

Un taller de mecanizado de precisión en Ohio pasó un lote de piezas de acero inoxidable 316L a través de un nuevo centro de mecanizado de 5 ejes sin ninguna compensación térmica y desechó 14 de 100 componentes. Las piezas rechazadas mostraron una desviación dimensional de hasta 18 micras en diámetros de orificio críticos. La causa no fue la geometría de la herramienta ni el descentramiento del husillo; era el efecto acumulativo de la expansión térmica que nunca se había gestionado activamente.
La precisión de una pieza mecanizada con precisión es la medida de qué tan cerca se ajusta un componente fabricado a sus especificaciones de diseño. En industrias de alto valor como la aeroespacial, la de dispositivos médicos y la de sistemas de propulsión de automóviles, mantener tolerancias dentro de ±5 micrones no es un lujo: es un requisito contractual. Lograr ese nivel de consistencia exige control sobre seis factores interdependientes: comportamiento térmico, rigidez de la máquina, condición de la herramienta, propiedades del material, parámetros de corte y experiencia del operador.
La temperatura es el enemigo silencioso de la precisión. Incluso un cambio de 1°C en la temperatura ambiente puede expandir una pieza de acero de 300 mm en casi 3,5 micrones, suficiente para rechazar un componente de tolerancia estricta. Las máquinas herramienta generan calor a través de la rotación del husillo, la fricción de corte y los sistemas hidráulicos. Sin refrigeración activa, esta deriva térmica se acumula de forma impredecible. Los centros de mecanizado modernos emplean sistemas de refrigerante con una estabilidad de ±0,5°C y muchos integran sensores térmicos que retroalimentan al CNC en tiempo real. Para operaciones críticas, recomendamos gabinetes con clima controlado que mantengan 20 °C ± 0,2 °C. Esta única inversión a menudo reduce las tasas de desperdicio en más del 40 % en la producción de gran volumen.
Contribución a la deriva térmica por fuente de máquina
Los porcentajes representan la contribución promedio al error térmico total en operaciones de fresado típicas. Los valores varían según el diseño de la máquina y las condiciones de funcionamiento.
Cada operación de corte genera vibraciones; la pregunta es qué tan bien las absorbe su máquina. La baja rigidez provoca vibraciones, que dejan marcas visibles y provocan la deflexión de la herramienta. El bastidor rígido de una máquina, a menudo hecho de hormigón polímero o hierro fundido, puede amortiguar frecuencias de hasta 200 Hz, mientras que las estructuras ligeras resuenan en amplitudes más altas. Las pruebas muestran que aumentar la rigidez estática en un 25 % mejora el acabado de la superficie en casi un grado Ra. Los sistemas de amortiguación activos, como los amortiguadores de masa sintonizados o los actuadores piezoeléctricos, pueden reducir aún más la vibración entre un 60% y un 70%, lo que permite velocidades de husillo más altas sin sacrificar la precisión.
Amplitud de vibración versus velocidad de corte
Amplitud relativa normalizada a la vibración máxima a baja velocidad. El rango óptimo corresponde al 60‑80 % de la velocidad máxima del husillo con la amortiguación activa activada.
Podría decirse que el estado de la herramienta es el factor más controlable por el operador. Una herramienta desgastada produce mayores fuerzas de corte, genera más calor y deja un acabado superficial deficiente. Reemplazar los insertos cada 200 a 300 piezas, según el material, es una práctica común. Las herramientas recubiertas (TiAlN, AlCrN) prolongan la vida útil hasta en un 300 % y reducen el filo acumulado. Además, el ángulo de inclinación y el ángulo libre de la herramienta deben coincidir con el material de la pieza de trabajo; por ejemplo, una inclinación positiva para el aluminio y negativa para el acero endurecido. Nuestro mecanizado de precisión Las capacidades incluyen sistemas de monitoreo del estado de las herramientas que detectan el desgaste en tiempo real, evitando desviaciones costosas.
Vida útil de la herramienta por tipo de recubrimiento (horas)
Condiciones de prueba: insertos de carburo, acero inoxidable 316L, velocidad de corte y avance constantes. Las herramientas recubiertas muestran una vida útil significativamente mayor.
No todos los metales son iguales. Los aceros de fácil mecanización, como el 12L14, se mecanizan fácilmente, mientras que las superaleaciones como el Inconel 718 son notoriamente difíciles. La dureza del material, la ductilidad y la conductividad térmica influyen en las fuerzas de corte y el desgaste de la herramienta. Por ejemplo, las aleaciones de titanio requieren bajas velocidades de corte y altas velocidades de avance para evitar el endurecimiento por trabajo. Un índice de maquinabilidad simple, basado en la vida útil de la herramienta y el acabado superficial, puede guiar la planificación del proceso. Una base de datos patentada que cubre más de 200 materiales ayuda a recomendar los parámetros ideales para cada trabajo.
Materiales de alta maquinabilidad
Materiales de baja maquinabilidad
La velocidad, el avance y la profundidad de corte forman el "triángulo dorado" del mecanizado. Correr demasiado rápido sacrifica la vida útil de la herramienta; demasiado lento reduce la productividad. Los sistemas CNC avanzados utilizan control adaptativo para mantener una carga de viruta constante, ajustando automáticamente las velocidades de avance para compensar el desgaste de la herramienta o las variaciones de material. Un conjunto de parámetros bien optimizado puede mejorar la precisión entre un 15 % y un 20 % y, al mismo tiempo, reducir el tiempo del ciclo. El diseño de experimentos (DoE) se utiliza para encontrar el punto óptimo para cada trabajo, equilibrando el acabado de la superficie, la estabilidad dimensional y el rendimiento.
Incluso la máquina más avanzada depende de operadores cualificados. Comprender los patrones de desgaste de las herramientas, interpretar el acabado de las superficies y realizar microajustes puede evitar que miles de piezas se desechen. La inversión en formación continua y en alentar a los operadores a compartir conocimientos entre turnos genera importantes beneficios. Una cultura que valora la precisión sobre la velocidad (y premia la resolución de problemas) a menudo produce las mayores ganancias en precisión. Las métricas internas muestran que los talleres con operadores comprometidos tienen un 30 % menos de alertas de calidad y un 25 % más de rendimiento en el primer paso.
| Factor | Impacto en la precisión | Enfoque de mitigación |
| Deriva térmica | ± 10–20 µm | Control de refrigerante, caja climática |
| Vibración | ± 5–15 micras | Marco rígido, amortiguación activa. |
| Desgaste de herramientas | ± 8–25 µm | Herramientas recubiertas, monitoreo en tiempo real |
| variabilidad de materiales | ± 3–12 µm | Preselección, pruebas por lotes |
| Parámetros de corte | ± 4–18 µm | Control adaptativo, optimización DoE |
| Habilidad del operador | ± 5–15 micras | Formación, procedimientos de trabajo estándar. |
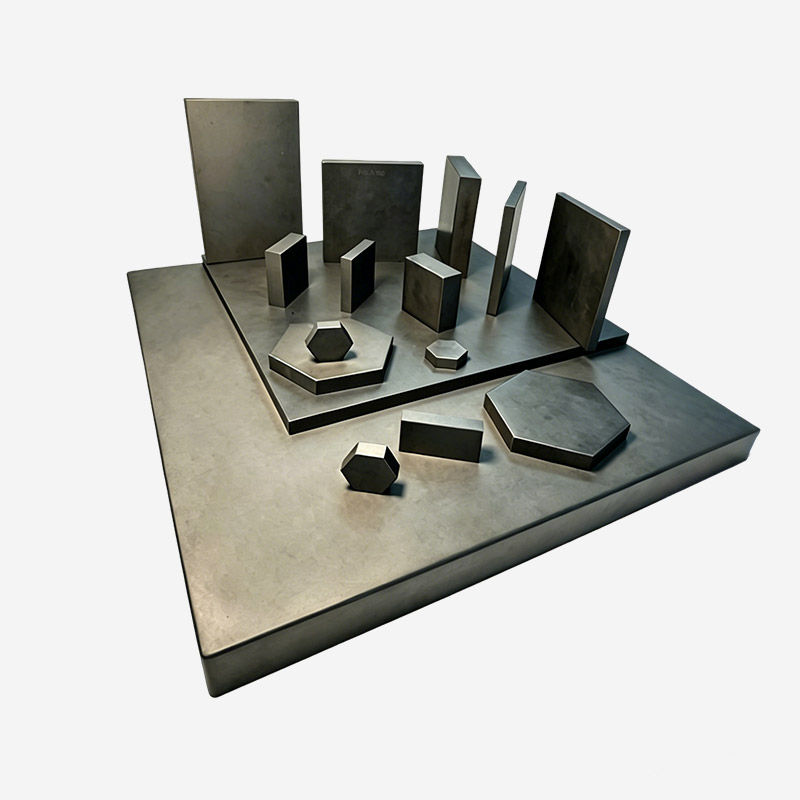
El material de carburo de silicio posee propiedades sobresalientes que son particularmente adecua...
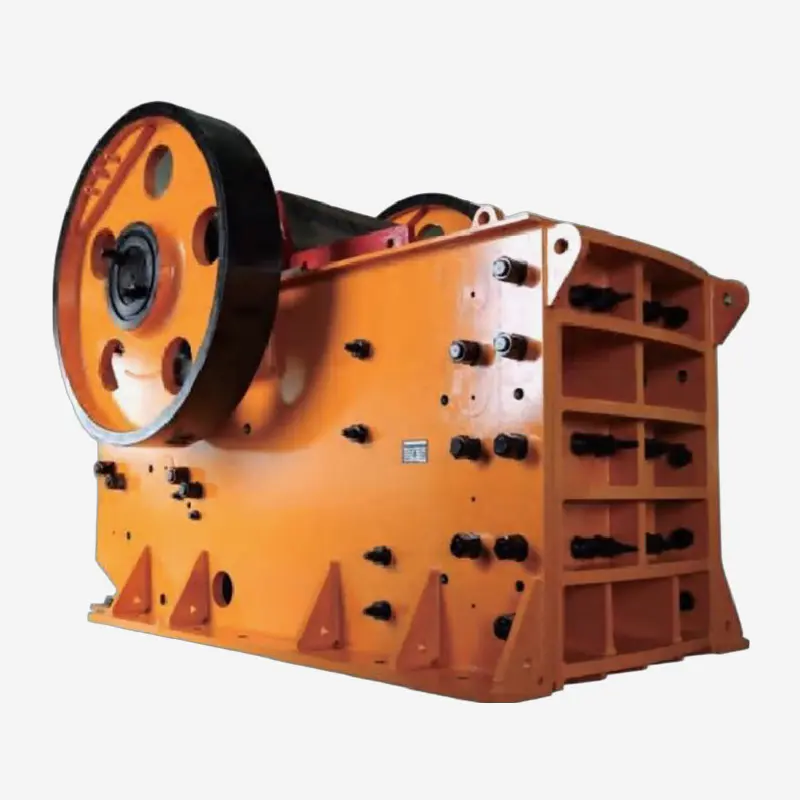
La trituradora de mandíbulas SUNFUN representa la tecnología y el nivel de fabricación avanzados ...
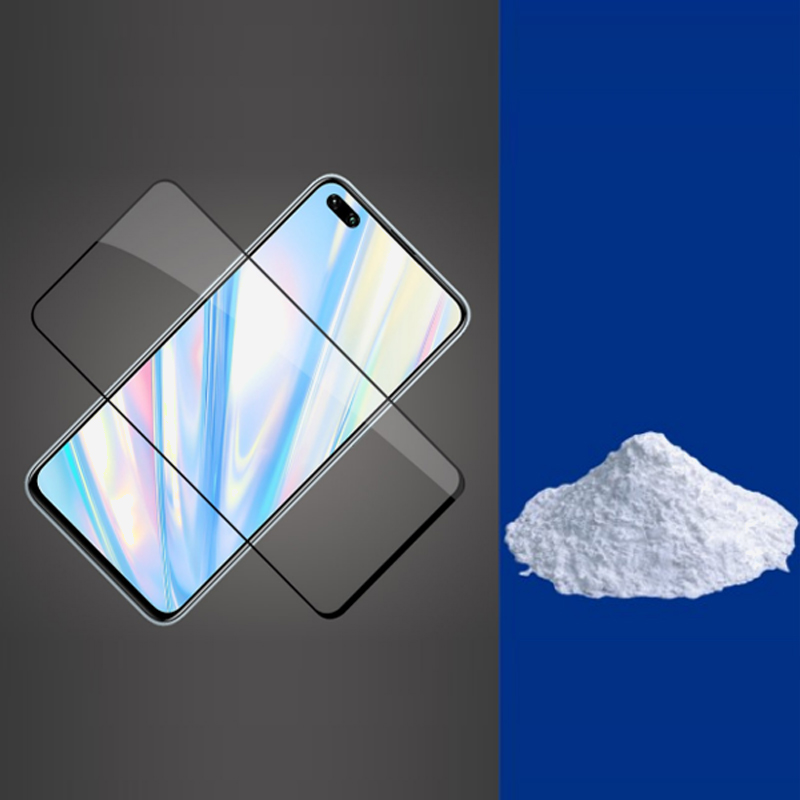
Campo de aplicación: cubreobjetos El procesamiento de cubreobjetos para productos electró...
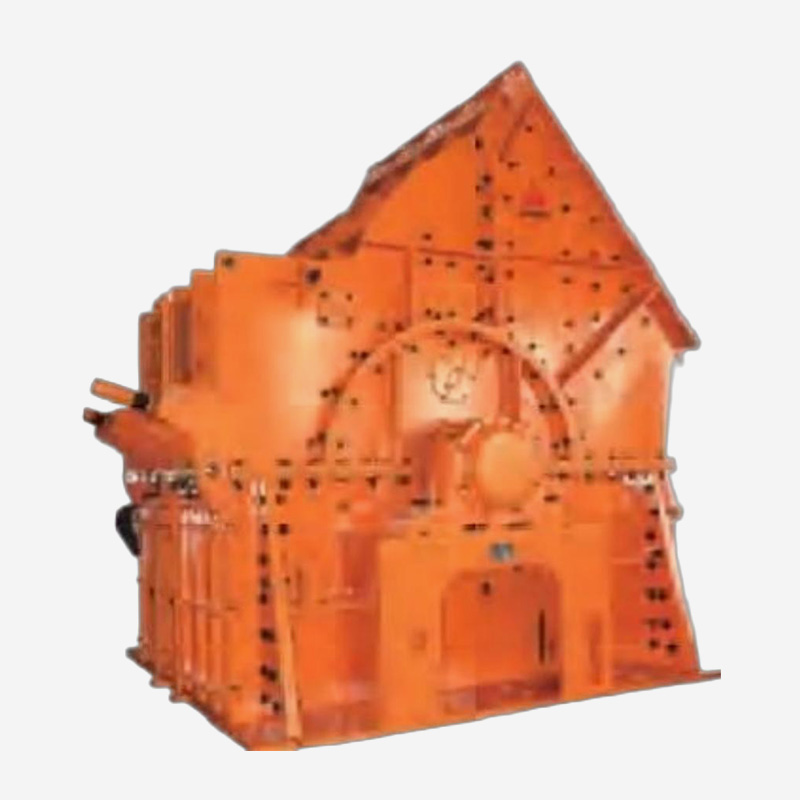
Las trituradoras de martillos de una sola etapa (también conocidas como trituradoras de martillos...
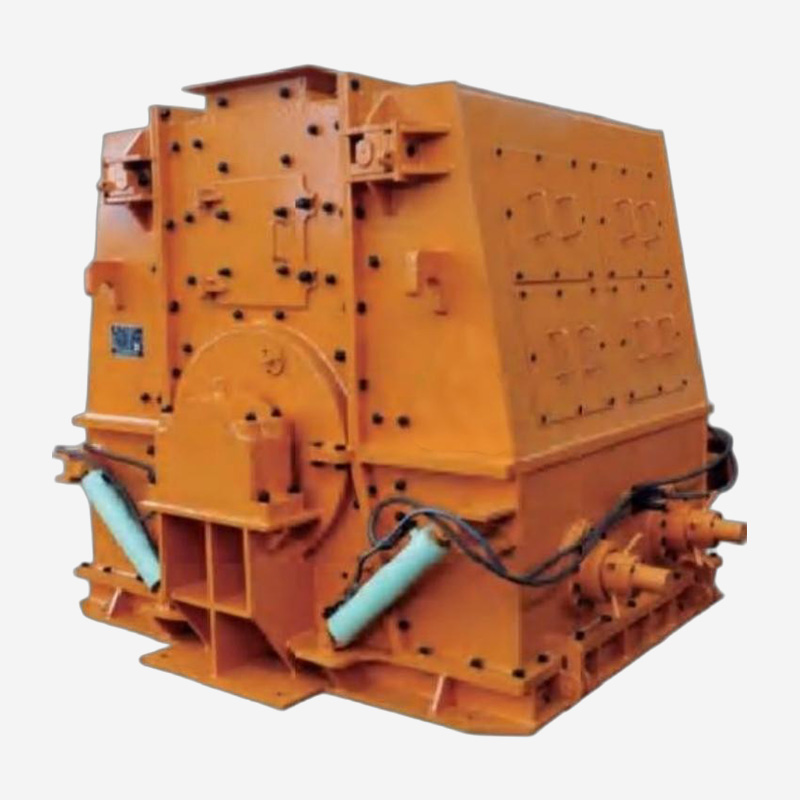
Este producto es un nuevo tipo de trituradora de martillos en la serie de trituradoras de martill...
¿Listos para innovar juntos? Póngase en contacto con nuestros expertos.
Contáctenos
Address: 288 Shande Road, ciudad de Shanyang, distrito de Jinshan, Shanghái, China TEL/WhatsApp:terminal móvil